

国产大中型五轴卧式铣车复合加工中心装备研制及其应用验证
2026-10-23 来源:科德数控股份有限公司 作者: 陈 虎 蔡春刚
【摘要】 : 五轴卧式铣车复合作为高档数控机床装备的典型重要装备,在航空航天各行业发挥着重要的作用,本文简要介绍了五轴车铣复合加工的应用优势,重点对国产大中型五轴卧式铣车复合的功能性能、关键技术及其应用验证进行了讲述,希望对各行业从事于高效精密数控加工的读者们提供参考借鉴作用,共同推动国产高档数控机床装备研制和应用的整体水平。
【关键词】 : 五轴联动、卧式铣车、复合加工、数控仿真、应用验证
一、五轴车铣复合加工中心应用优势
五轴卧式铣车复合加工中心能够一次性完成多种加工方式,是五轴联动的优势所在,国内在机械加工、水利、矿产、船舶设计以及航空航天领域设计等各产业对五轴联动式的卧式铣车复合加工有着重要需求,如发动机转子和叶片、大型的薄壁结构件、复杂曲面零件等均适用于五轴联动复合加工中心进行加工。
航空航天适合车铣复合加工的零件主要包括飞机起落架、汽车曲轴、发动机燃油喷嘴、各种复杂传动轴等,部分典型零件结构示意如图 1 所示。使用车铣复合加工中心可以从半精车回转体外形开始,将后面所有的工序都集中到车铣复合中心上完成,减少铣削加工过程的重新定位装夹,一次完成剩余部位的加工,消除了基准协调、重新装夹引起误差累积,这类零件的加工精度可以有效地保证传动系统工作的平稳性和可靠性。此外,发动机燃油喷嘴零件、阀体零件使用车铣复合加工设备可以在一次装夹后完成具有相互位置关系的结构要素加工,保证其位置精度,更好地满足其工作性能要求。
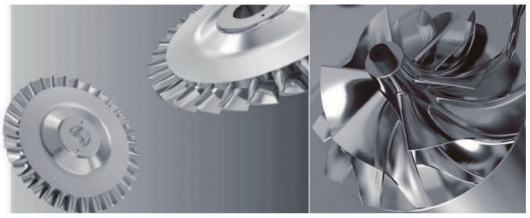
图 1 车铣复合加工典型产品实例
二、国内五轴车铣复合加工中心典型装备概况
2.1国内五轴卧式铣车复合加工应用现状
目前国产成熟度较高的大中型五轴卧式铣车复合加工中心尚且处于起步阶段,国内铣车复合类加工机床市场长期被国际知名品牌占据。五轴卧式铣车复合加工中心在国内的航空航天行业、石油行业以及船用曲轴行业中广泛应用,主要用于飞机起落架、大型船用曲轴、重切和深孔镗削、深孔钻加工等。其中,国产大中型五轴卧式铣车复合加工中心使用的轴承、减速机、中心架和光栅尺等关键部件使用国产,但是国产关键部件的性能、稳定性以及精度保持性仍有待提高。
2.2大中型五轴卧式铣车复合加工装备研发对标
KTM120 大型五轴卧式铣车复合加工中心对标奥地利 WFL,主要加工的典型零件是 : 用于加工飞机起落架,喷气式发动机轴,航空发动机进气涵道,大型曲轴,凸轮轴,石油和天然气行业的阀体和外壳,印刷机滚筒,发电机轴,涡轮转子等。 中小型 KTX1250TC-KTX2000TC 对标德国德马吉 CTX 系列,适用于工程机械、能源行业、航空航天、轨道交通以及汽车发动机等领域 ; 卧式铣车复合加工中心 KCX1200TM
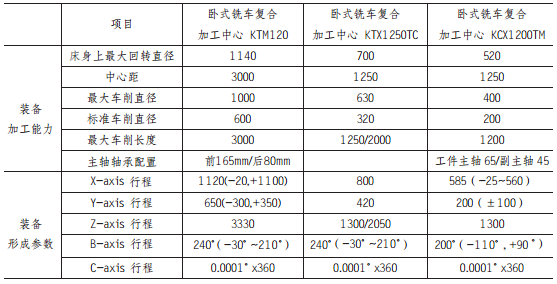
完全自主研发,对标美国 FFG,异形回转体零件,可在一次装夹中完成全部或大部分工序的加工。三大类五轴卧式铣车复合加工装备的关键技术指标如表 1 所示。
表 1 国产三类五轴卧式铣车复合加工装备的关键技术指标
2.3国产大中型五轴卧式铣车复合加工装备研发目标
面向航天等重点制造领域关键难加工材料和零件的高精度、高效率加工需求,突破精度稳定性、以及致性关键技术,开发高精度重载铣车功能工件主轴、高刚度大扭矩铣车摆角铣头、高刚度重载尾架和内腔加工镗削系统等关键功能部件,自主研制五轴卧式铣车复合加工中心,并在航空航天、汽车和船舶等重点企业应用,对提升我国国防制造工业的安全自主可控性、解决行业痛点和难点、提升机床装备制造企业的研发、设计、生产制造能力、推动国产功能部件的产业链的发展具有紧迫性和重要性。
解决重点行业领域主要加工装备的国产化替代,具体从两大方面进行突破。
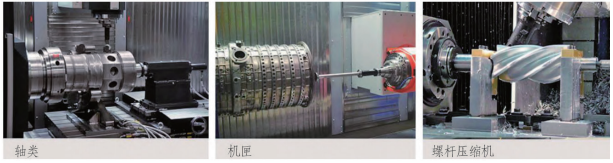
图 2 卧式车铣复合加工装备的部分应用验证需求对象
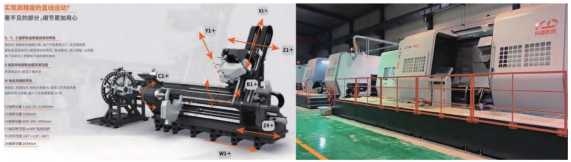
图 3 大型五轴卧式铣车复合 KTM120 装备总体构成
装备总体设计与数控系统功能提升 : 针对不同领域多种类型零件的加工需求,五轴卧式铣车复合加工中心的多主轴、多刀塔、中心架等配置选项不同,对国产数控系统通道数及控制功能提出了更高的要求,同时,针对不同行业及领域的加工工艺特点不同,数控系统控制方案的实现方式也不相同,因此需要针对机床的不同选配项,逐步完善国产数控系统基础控制功能,以及针对机床配置选项的控制功能封装,提高国产数控系统的多工艺适用性及易用性。
关键核心功能部件功能与性能提升 : 目前工件轴、刀具轴以及摆头等国产核心关键功能部件的扭矩、转速、切削力以及镗孔深度等技术指标与进口同类机型技术指标仍存在较大的差距,关键核心功能部件技术指标的提升涉及理论计算、模拟仿真、结构设计、制造及装配工艺等多个层次问题。
三、国产大中型五轴铣车复合加工中心关键技术
KTM120 与 KTX 系列五轴卧式铣车复合加工中心是卧式铣车复合五轴加工中心平台化系列产品之一,其工作性能具备五轴车削和铣削功能,实现复杂零件的五轴铣车复合加工。
3.1大型五轴卧式铣车复合加工装备KTM120
KTM120 大型五轴卧式铣车复合加工中心机床总体布局为成熟 60°斜床身立柱移动的总体布局,床身导轨 60°布置,排屑顺畅,动柱直线导轨配有 6 块滑块,使机床的车削主轴到床身拥有最高的稳定性和最佳的力学传递。滑台沿床身左右移动(Z 轴),立柱沿滑台前后移动(Y 轴),滑枕沿立柱上下移动(X 轴),单摆头 B 轴绕 Y轴旋转,-110~+90°,共 200°。X、Y、Z 轴导轨选用直线滚柱导轨,刚性好、静载和动载能力高、运行平稳摩擦力小,定位精度高。
KTM120 铣削采用机械主轴和电主轴两种摆头实现 B 轴功能 ;KTM120 铣削 B 轴采用高精度高承载轴承结构,端齿盘锁紧结构,保持强力、均匀的夹紧力。为了获得最大的作业空间,主轴鼻祖端面到主轴后端面距离缩短至 470 mm,提高切削效率,主轴电机最大功率 63 KW,主轴转速最高可达 2500 r/min, 最大扭矩 730 Nm。配 70 bar 中心出水、主轴燕尾座可安装重型镗刀座,最大支持 1700 mm 镗刀杆。
KTM120 卧式工件直驱主轴 C 轴采用高速力矩电机,电机最大转矩 1850 Nm, 最高转速1600 r/min。工件主轴采用直驱内置电机车削主轴,内置高扭矩、高刚性车削主轴结构比传统电机与齿轮、皮带传动主轴优势明显,可有效减少振动从而获得更高的旋转速度、良好的加工表面质量。工件直驱主轴采用刹车盘式夹紧机构,依靠强力、均匀、保持力高的夹紧方式 ; 通过配套液压中心架和尾座实现各类工件的高适应性装夹。
该五轴铣车复合加工中心采用车削主轴 + 铣削主轴的复合机床结构,采用了众多的关键技术包括力矩电机直接驱动的 B 轴、C 轴和电主轴直驱技术,高分辨率高精度位置反馈技术、全闭环、热变形补偿等技术,实现整机的高刚度、高精度和高速度的卧式铣车五轴复合加工。主要创新点包含 : ①车削主轴控制在不同模式下使用不同参数,并可以进行自动切换,以实现不同模式下的最佳运动效果。②设计采用了 B 轴带气动夹钳的方案,开发了不同情况下 B 轴的控制方法,保证铣车复合中 B 轴的加工效果。③开发了直线轴和旋转轴的随动技术、双旋转轴 + 直轴的随动技术,提升了铣车复合的加工能力和方法。④标配 60 把圆盘式刀库,通过机械手快换刀具 ; 选配 2 把附加刀库,实现重型镗刀座的快换,最大支持 150 kg。
3.2大型五轴卧式铣车复合加工装备关键技术难点
KTM120 装备研制涉及的关键技术包括如下几个方面 :
整机结构优化布局技术 : 采用 60°斜床身结构,通过有限元分析计算整机刚性,结构布局设计合理,最大加工工件长度 3 m,最大回转直径1140 mm。
高精度重载铣车功能工件主轴的设计技术 :采用力矩电机直驱工件主轴,无机械磨损,高精度,最大扭矩为 1850 Nm。国外同类设备为多级变速齿轮传动机械主轴,最大扭矩为 6440Nm,具有更大的承载能力。
高刚度大扭矩铣车摆角铣头设计技术 : 采用机械主轴,实现更大的刚度和扭矩,最大转速为2500 r/min。国外同类设备最大转速为 3200 r/min,具有更高的加工效率。
高刚度重载尾架设计及制造技术 : 采用大规格主轴轴承作为承载,顶尖规格为 MT6。国外同类设备最大顶尖规格为 Me100,具有更大的承载能力。
高刚度内腔加工镗削系统设计及制造技术 :采用长刀杆实现深孔及内腔加工,最大刀杆长度为 1700 mm。国外同类设备采用重型镗杆机构,最大刀杆长度为 2000 mm,具有更强的加工能力。
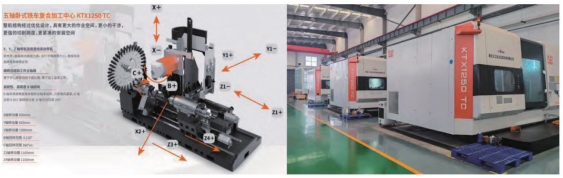
图 4 中型五轴卧式铣车复合 KTX250TC 装备总体构成
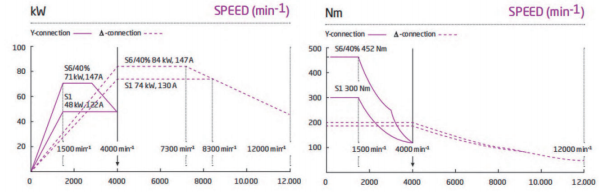
图 5 中型五轴卧式铣车复合 KTX1250 电主轴功率扭矩图
3.3中型五轴卧式铣车复合加工装备KTX系列
KTX 系列五轴卧式铣车加工中心通过一次装夹就可以解决车、铣、镗、钻等复合加工,双工件主轴工件交换可以实现 6 面全面整体加工。适合加工零件复杂、工序多,精度要求高、批量生产大的场合,规避传统需要多种类普通机床和繁多刀具与工装的缺陷。可广泛应用航空航天、汽车制造、曲轴、精密零件、船舶以及国防等领域的产品加工。
KTX1250 机床总体布局为成熟平床身立柱移动的总体布局,床身前端导轨 45°布置,动柱直线导轨配有 5 块滑块,使机床的车削主轴到床身拥有最高的稳定性和最佳的力学传递。滑台沿床身左右移动(Z1 轴),立柱沿滑台前后移动(Y1轴),滑枕沿立柱上下移动(X1 轴),单摆头 B1轴安装在八角滑枕上 ; 采用八角滑枕整体结构保证受力分布更均匀 ; 采用超紧凑型总长度 450mm 的铣削主轴,B 轴摆动角度为 ±120。
KTX1250TC 五轴卧式铣车复合加工中心采用动柱式结构,配合单摆直角头、双工件主轴和中心架或下刀塔。采用斜床身结构,具有更大的作业空间、更小的干涉、更强切削刚度、更紧凑的安装空间 ;X 轴采用气动夹紧功能,提供车削加工的装夹刚性从而保证切削的稳定性 ; 工件主轴采用横跨式结构,便于中心架移动到卡盘左端加工盘类工件。KTX1250 刀库标配 36 把圆盘式刀库,通过单电机和减速机控制实现快速和精准换刀功能。
装备整机大件均采用 HT300 铸件,有良好的静态 / 动态刚度,床身采用箱型结构设计,加强筋板通过有限元分析进行合理的布局优化,提高床身承受的扭曲变形能力 ; 床身安装高刚性滚柱滑块 65# 线轨,确保机床高精度和高稳定性。采用机械传动式单摆头形式,实现 B 轴功能,工件主轴旋转直驱式结构实现 C 轴,具有五轴联动 RTCP 功能,实现复杂空间曲面的高精密加工,高速大功率刀具主轴电机既要满足低速大扭矩的工艺需求,又要能够加工某些精细特征主轴可以达到 1 万转以上的转速,从节能与经济性的角度考虑,大功率双绕组主轴电机最为适合,配备的大功率大扭矩的双绕组主轴电机具体参数如下图8 所示。
3.4大中型五轴卧式铣车复合加工装备研发共性技术
多轴联动控制技术 : 通过高精度的伺服电机和数控系统,实现刀具和工件在空间三维坐标系内的精确控制,确保加工过程的稳定性和精度。
高精度主轴系统 : 采用大扭矩、高刚性的主轴设计,配合精密的轴承和传动机构,保证在高速运转下的平稳性和精度,适合硬质材料的高速切削。
数控加工编程与仿真技术 : 多种模式三轴车削 / 铣削、四轴铣削、五轴铣削加工编程刀具轨迹设计与仿真及后处理技术。
智能刀具管理系统 : 集成的刀库和自动换刀系统,车铣复合机能够根据加工程序自动选择和更换刀具,提高加工效率和灵活性。
在线检测与补偿技术 : 配备高精度的检测传器和自适应控制系统,可实时监测加工状态,自动调整加工参数,确保零件的一致性和高质量。
四、国产大中型五轴卧式铣车复合装备应用验证
采用基于国产核心功能部件的大中型卧式铣车复合装备,开展高档数控机床与数控系统及核心功能部件等装备功能性能提升优化和先进工艺集成应用 ; 实现国产化大中型五轴卧式铣车复合加工装备在重点领域的应用示范 ; 全面提升大中型五轴卧式铣车复合加工中心的总体设计、制造、测试与应用水平,缩小与国外高档数控机床装备的整体差距。典型应用验证如下 :
4.1国际标准NASA件与S件加工验证
NAS979 主要用于检测三轴联动机床的几何精度和位置精度,以及五轴联动机床的转动轴精度,该试件由一个圆锥台和方形基座组成,圆锥台与水平面成 15°夹角。现在主要加工斜台部分,验证五轴联动,使用立铣刀侧刃进行,刀具轴向必须连续变换,加工完成后试件的轮廓度允许公差为 ±0.05。通过侧刃驱动方式加工程序和 VT 仿真验证,机床实际加工效果如图 6。加工后经过三坐标检测全部合格,证明了国产车铣复合加工中心功能和精度能够满足用户需求。
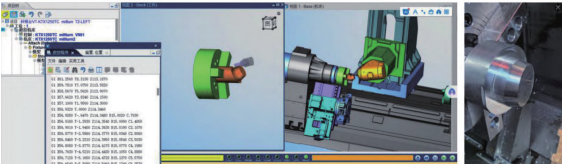
图 6 国标标准 NASA 件五轴卧式铣削加工验证
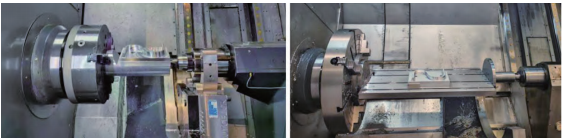
图 7 大型五轴卧式铣车复合加工国际标准 S 件验证过程
图 7 为开发卧式五轴铣车复合加工功能同时验证国际标准 S 件的加工精度验证,通过卧式主轴卡盘和尾顶支撑桥板进行 S 件的加工验证。需要说明的是因为卧式主轴装夹 S 件时,XY 轴行程主要是 X 轴过中心行程有限,在进行 S 件卧式装夹联动时会存在干涉,因此通过桥板装夹进行立式五轴联动时则可以有效的规避行程干涉问题。需要进一步说明的是上述 S 件不同装夹方式的差异,对于两个回转轴的正反向精度考核侧重是不同的,本文鉴于篇幅有限不进一步深入分析。
4.2复杂产品加工应用验证
两大类五轴卧式铣车复合加工中心通过国家标准件、国际标准件 NASA 件、S 件的考核验证通过后,开展了部分复杂构件的加工验证,如下图 8 所示包含铝合金、钛合金、不锈钢等多种复杂构件的粗精加工应用验证,装备加工出的产品外观质量高、尺寸精度和形位精度满足产品设计工艺要求。
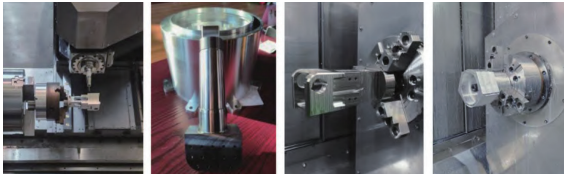
图 8 大中型五轴卧式铣车复合应用验证典型复杂结构件
五、小结
五轴卧式铣车复合作为工业母机高档数控机床装备的典型重要装备,在航空航天等国防军工各行业发挥着重要的作用,本文简要介绍了五轴车铣复合加工的应用优势及国内外装备差距,重点对两大类国产大中型五轴卧式铣车复合的功能性能、关键技术及其应用验证进行了讲述,希望对各行业从事于高效精密数控加工的读者们提供参考借鉴作用,共同推动国产高档数控机床装备研制和应用的整体水平。
投稿箱:
如果您有机床行业、企业相关新闻稿件发表,或进行资讯合作,欢迎联系本网编辑部, 邮箱:skjcsc@vip.sina.com
如果您有机床行业、企业相关新闻稿件发表,或进行资讯合作,欢迎联系本网编辑部, 邮箱:skjcsc@vip.sina.com
更多相关信息