在线切割加工中,切入切出线痕是不能完全消除的。在加工时,最有效的消除线痕方法是采用圆弧切入、圆弧切出的方法,然而采用此方法在切入切出点仍然会产生一条线痕。这是因为在每一次加工中,只有这一点会有两次加工产生,所以在这一点就会产生一条凹痕,深度大约为0. 004 mm。线痕不会对一般的工件产生影响,可是对于某些工件,这样的线痕是不允许的。例如表面光洁度高的拉伸模具,这样的线痕会很明显地反映在工件上。
经过多年的加工经验总结,可采用下文中提到的方法来消除切入切出线痕。
1 消除线痕的方法
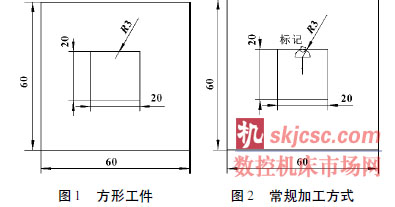
以图1 所示的方形工件为例来说明如何消除线痕。工件材料为Cr12MuV,材料厚度H = 20 mm,加工机床型号为CHARMILLES ROBOFIL 240SLC,加工光洁度Ra≤0. 4 mm。加工工艺参照标准工艺E2—E17—E8—E10 安排。
通常,见到这样的工件肯定会按照图2 的方式加工。可是在加工完成后会在图2 标记处产生一条凹痕,实测深度为0. 004 mm。
为了完全消除切入切出线痕,采用每次不同点切入切出的方法,如图3 所示。
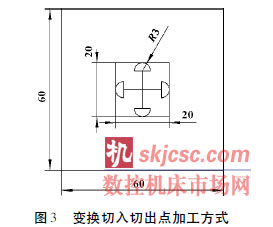
是采用此方法总是在第3 次加工的切入切出点产生一条线痕,深度为0. 002 ~ 0. 003 mm。其余3 点均无切入切出线痕。采用其他方法均无法消除切入切出线痕。图3 所示加工方法在加工工艺上的安排见表1。
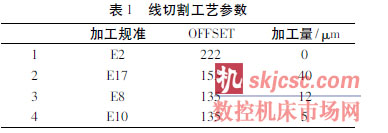
线痕出现在第3 次加工,说明第2 次加工给第3次加工留下的余量太大,造成第3 次加工在切入时伺服速度由快迅速变慢从而造成线痕。修改加工工艺如表2。
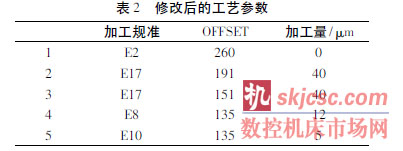
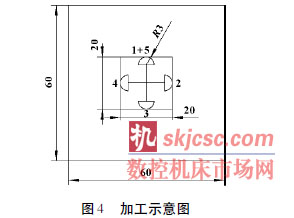
采用表2 所示加工工艺( 用E17 加工两遍) ,加工示意图见图4。这样把第1 个切入点和第5 个切入点放在同一点上( 如果是异型可以5 个点放在不同点) 加工,加工完成后无切入切出线痕。
2 结束语
总结上述方法可知: 使用不同的材料和不同的丝加工时,如果在某次加工中产生切入切出线痕,就把此次加工的上次加工多进行一次,就可以解决切入切出线痕问题。
如果您有机床行业、企业相关新闻稿件发表,或进行资讯合作,欢迎联系本网编辑部, 邮箱:skjcsc@vip.sina.com