


Page 139 - tmp
P. 139
刀具应用
                                                                                  CUTTING  TOOLS  APPLICATION


                           被加工零件为圆形薄板,直径为 φ12mm,
                       厚度为 3mm,并预制出直径 φ9.7mm 的初孔。
                       同样使用 CATIA  软件建立被加工零件的模型并
                       导入 AdvantEdge 软件,材料选择 TC4 钛合金,
                       并为零件模型划分网格。零件网格的最大单元尺
                       寸设为 1mm,最小单元尺寸设为 0.2mm,网
                       格等级设为 0.5。
                           如图 2 所示,设置刀具和零件的装配关系。
                       切削参数设置为转速 500r/min, 进给量 0.08mm/r。
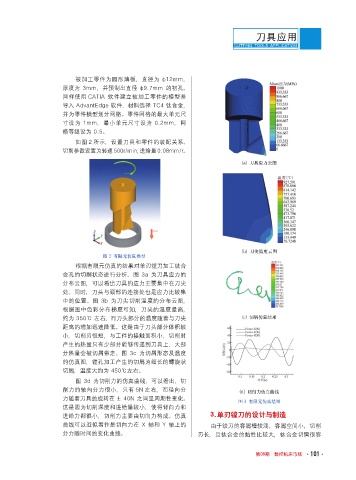
                                                                                    (a) 刀具应力云图


                                                                                    (b) 刀尖温度云图
                                    图 2 有限元仿真模型
                           根据有限元仿真的结果对单刃镗刀加工钛合
                       金孔的切削状态进行分析。图 3a 为刀具应力的
                       分布云图,可以看出刀具的应力主要集中在刀尖
                       处。同时,刀头与颈部的连接处也是应力比较集
                       中的位置。图 3b  为刀尖切削温度的分布云图,
                       根据图中色彩分布梯度可知,刀尖的温度最高,
                       约为 350℃ 左右, 而刀头部分的温度随着与刀尖                                    (c) 切屑仿真结果
                       距离的增加迅速降低。这是由于刀头部分体积较
                       小,切削刃很短,与工件的接触面积小,切削时
                       产生的热量只有少部分能够传递到刀具上,大部
                       分热量会被切屑带走。图 3c 为切屑形态及温度
                       的仿真图,镗孔加工产生的切屑为细长的螺旋状
                       切屑,温度大约为 450℃左右。
                           图 3d 为切削力的仿真曲线,可以看出,切
                       削力的轴向分力很小,只有 5N 左右,而径向分
                                                                                   (d) 切削力仿真曲线
                       力随着刀具的旋转在 ± 40N 之间呈周期性变化。
                                                                                   图 3 有限元仿真结果
                       这是因为切削深度和进给量较小,使得背向力和
                       进给力都很小,切削力主要由切向力构成。仿真                             3.单刃镗刀的设计与制造
                       曲线可以近似看作是切向力在 X 轴和 Y 轴上的                          由于铰刀的容屑槽较浅,容屑空间小,切削
                       分力随时间的变化曲线。                                   刃长,且钛合金的黏性比较大,钛合金切屑很容


                                                                                         第08期  数控机床市场     ·101·

