FANUC 0i 系列数控机床参考点的设定
FANUC 0i 系列是现阶段发那科最主流、市场保有量最大的数控系统,覆盖从经济型到高性能的各类机床,如图 1-1、图 1-2 示。本文主要介绍了该系列机床参考点如何设定等问题。
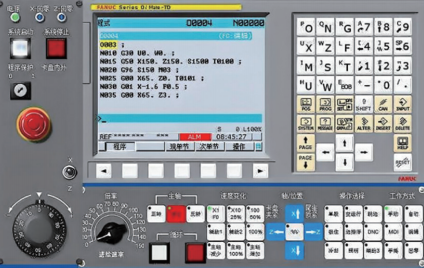
图 1-1
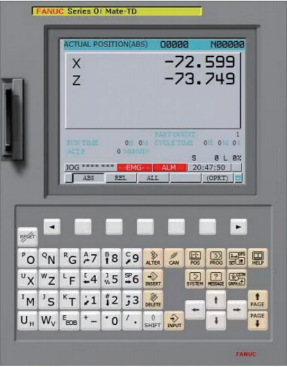
图 1-2
公司一台数控车床, 系统为 FANUC 0i Mate-TD , 开机后 CNC 出现报警,如图 2-1 示。
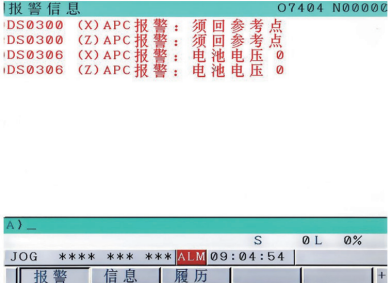
图2-1
报警内容为 :
一、坐标轴 X 轴和 Z 轴系统电池电压 0 号报警。
二、坐标轴 X 轴和 Z 轴机床参考点数据丢失,必须回参考点重新设置参数。
机床参考点是在机床组装或调试时设置的一个固定点,没有这个参考点,程序就无法运行。数控机床各坐标轴移动通过交流伺服电机实现,在电机尾端内置有绝对编码器,它的作用是实时记录坐标轴的位置,从而实现各轴的精确移动。但绝对编码器的存储器为随机存储器,没有记忆功能,机床断电后,数据会清空,因此需要外接一个特殊的系统锂电池组。在机床断电后,锂电池组为存储器持续供电,保存数据参数,起到掉电保护作用。我们联系了生产厂家售后服务部,购买了新的数控伺服驱动锂电池组,如图 3-1 示。更换电池组时需注意 :
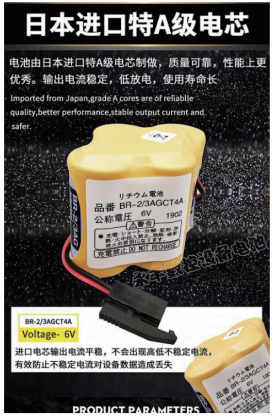
图3-1
1、在更换前不要对机床有任何操作,以免引起坐标轴位置偏移。
2、更换电池组过程中,系统应在通电状态下完成,中途不能下电。
3、电池组按要求接入正极和负极,不能接反。
4、电池组更换后,按复位键将电池电压报警解除。
下面我们设定新的机床参考点。
我们现场观察后发现,坐标轴 X 轴和 Z 轴上没有安装挡块儿,也没有限速开关和机械限位开关,因此只能手动设置新的机床参考点。手动设置过程如下 :
1、系统选择 “MDI” 模式。
2、部分 FANUC 0i 系统操作面板上配有写保护钥匙开关,将开关拧到 “开” 的位置。
3、进入 “OFS/SET” 界面,按 “系统设定”,然后将 “写参数” 一栏后面的 0 改为 1,此时可以对系统参数进行任意设定与修改。如图 4-1 示。如果系统提示写保护,那么系统参数被保护了,需要先解锁。
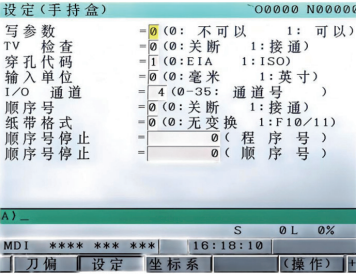
图 4-1
系统解锁过程如下 :1、在 “OFS/SET” 界面下向右翻,找到 “PMC 维护” 功能 ;2、在信号状态栏中输入 “G46”,按 “搜索”,界面跳到PLC 梯形图的 G0046 地址段 ;3、将光标移动到G0046.0 位,如图 5-1 示 ;4、按下面的 “强制开” ;5、在对话框中再按 “开”,G0046.0 位由0 变成 1,该地址位被强制打开,“写参数” 保护被强制抹除 ;6、进入 “SYSTEM” 界面,在状态栏中输入 “3299”,按 “搜索”,界面跳到 3299号参数 ;7、将光标移动到最右端 3299.0 位,先输入系统密码,然后将3299.0位的数值1改为0,如图 6-1 示,此时就可以对系统参数进行任意设定与修改了。
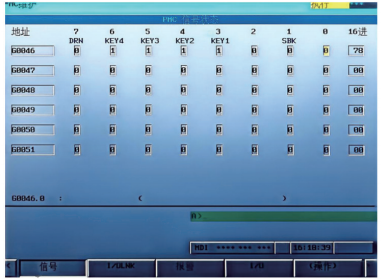
图 5-1
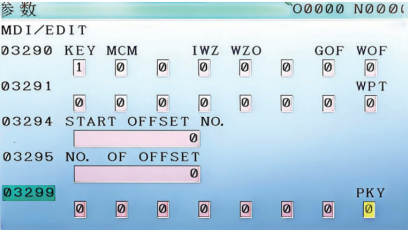
图 6-1
如图 6-1 示,此时就可以对系统参数进行任意设定与修改了。
三、 再次进入 “SYSTEM” 界 面, 找 到1815 号参数。
四、分别将光标移动到 X 轴的 1815.4 号位和 1815.5 号位,将当前这两处数值设为 0,先清除坐标轴 X 轴错误的参考点位置信息。
五、再将光标移动到 Z 轴的 1815.4 号位和1815.5 号位,将当前这两处数值设为 0,清除坐标轴 Z 轴错误的参考点位置信息。
六、机床选择 “JOG” 进给模式或 “手轮”进给模式,一边看机床位置,一边用进给,分别将坐标轴 X 轴和 Z 轴移动到希望的参考点位置,一般情况下,参考点应设定到远离工件的位置。
七、 保持当前位置不动, 再次进入“SYSTEM” 界面,找到 1815 号参数,将坐标轴 X 轴和 Z 轴的 1815.4 位和 1815.5 位分别设为 1,如图 7-1 示。
八、设定当前位置为新的机床参考点,切断电源,等待 5 秒后重新上电启动系统,新的机床参考点生效。
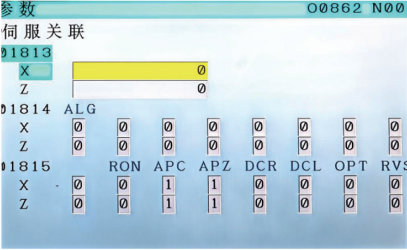
图 7-1
然后,我们再设定坐标轴正向与负向软限位,过程如下 :
1、机床选择 “JOG” 进给模式或 “手轮”进给模式,一边看机床位置,一边用进给。
2、先正向移动 X 轴和 Z 轴到加工区域正向极限位置,原则上该点不能越过参考点位置。
3、进入 “POS” 界面,记下此处机械坐标的数值。
4、系统选择“MDI”模式,找到 1320 号参数,将 X 轴和 Z 轴的当前机械坐标数值分别输入到后面的框中,按确定,当前位置为正向软限位。
5、再次选择 “JOG” 进给模式或 “手轮”进给模式,负方向移动 X 轴和 Z 轴到加工区域负方向极限位置 ;
6、进入 “POS” 界面,记下此处机械坐标的数值。
7、系统选择“MDI”模式,找到 1321 号参数,将 X 轴和 Z 轴的当前机械坐标数值分别输入到后面的框中,按确定,当前位置为负向软限位,如图 8-1 示。
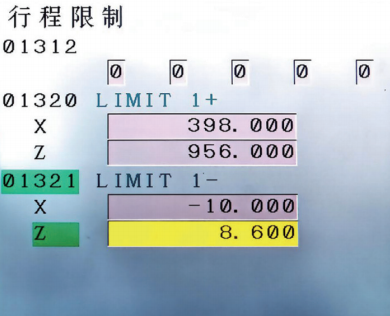
图 8-1
特别注意 :1、由于重新设定了机床参考点,工件坐标系和刀补坐标与参数都会发生变化,需要重新测量、重新设定 ;2、正负软限位设定不能越过机床参考点位置 ;3、设定软限位位置应避免刀具与尾座、中心架或卡盘等部件发生干涉,将碰撞风险降到最低。
投稿箱:
如果您有机床行业、企业相关新闻稿件发表,或进行资讯合作,欢迎联系本网编辑部, 邮箱:skjcsc@vip.sina.com
如果您有机床行业、企业相关新闻稿件发表,或进行资讯合作,欢迎联系本网编辑部, 邮箱:skjcsc@vip.sina.com
更多相关信息
- target=_blank>虚拟调试技术在数控复合磨床上的应用
- target=_blank>国产大中型五轴卧式铣车复合加工中心装备研制及其应用验证
- target=_blank>TRUMPF紫外飞秒激光助力晶圆与先进封装量产
- target=_blank>CPS 智能工厂总控软件实施案例|三个月生产效率提升20%、合格率提升15%
- target=_blank> ISCAR现代可转位刀片与可换刀头式槽铣刀,解锁高效槽与环槽铣削
名企推荐