国产替代再进阶 填补航空机匣切槽应用空白
航空发动机机匣的切槽加工,一直被业内视为切削领域最具挑战的技术壁垒之一。材料极难加工、结构刚性不足、尺寸精度苛刻,更关键的是,切槽工序通常安排在机匣加工的后半段——一旦刀具异常,整个零件即告报废。这种“一失万无”的风险,让该细分市场常年被欧美品牌垄断,国产刀具极少获得验证机会。
赣州澳克泰工具技术有限公司(以下简称“澳克泰工具”)龙鱼系列-AP130S难加工材料槽刀牌号的出现,正在改写这一局面。在某航空主机厂核心外协厂的机匣切槽工序中,其实现了与该工序原用国外品牌刀具相当的加工寿命,且刀具成本下降显著,成功从“零应用”迈向批量替代,为国产高端刀具在航空关键零件加工领域树起一座坚实的里程碑。
机匣切槽:国产刀具久攻不克的“禁区”
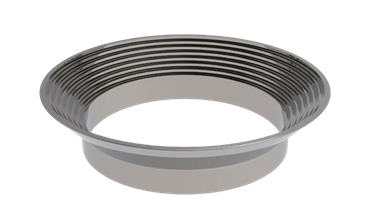
航空发动机机匣属于典型的薄壁环形件,壁厚仅3至5毫米,刚性弱、易变形。装夹力稍有偏差即可引发端面变形,切削力与残余应力相互叠加,尺寸控制极为困难。切槽加工往往需要在机匣内部型腔中完成,空间受限、刀具可达性差,进一步放大了工艺难度。
材料层面,机匣多采用镍基高温合金或钛合金,二者均以切削加工性差著称。澳克泰工具技术团队对此深有感触——高温合金导热系数低,切削热高度集中在刀尖,导致刀具磨损极快。同时,切屑难以折断,经常缠成一团,若不能及时排出,极易划伤已加工表面。此外,加工硬化现象显著,刀具在已硬化层上进行二次切削时承受剧烈冲击,常规刀片难以胜任。
更为严峻的风险源于工序位置,切槽通常处于机匣加工链末端,粗加工、半精加工等数十道工序的成果全部押注于此,切槽一旦失败,整件报废。正因如此,客户对刀具稳定性要求近乎苛刻,国内槽刀此前几乎无法进入这一市场。即便在龙鱼系列-AP130S难加工材料槽刀牌号问世前,澳克泰工具在这一领域同样是一片空白。
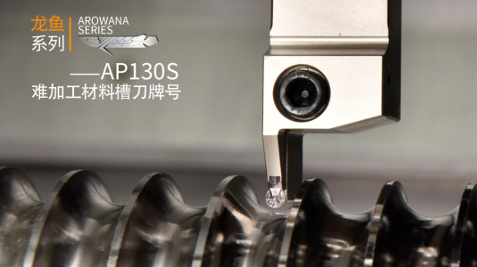
锚定痛点,澳克泰工具展开系统性技术攻关
面对机匣切槽的核心挑战,澳克泰工具研发团队从基体、涂层与槽型三方面展开了系统性的技术攻关。
基体强化,抵御高温热疲劳。针对高温合金加工的热负荷特点,龙鱼系列-AP130S难加工材料槽刀牌号应用了自主开发的基体强化技术。基体开发是项目的最大挑战,研发团队初期便遇到耐磨性不足、高温下易发生塑性变形的瓶颈。为此,团队从硬质合金粉末颗粒度入手,反复研究增强颗粒结合度的技术路径,经过多方案并行验证与约五六十次切削实验持续采集、分析数据,最终锁定了一款与进口品牌同类材质性能相当的基体配方。配方定型后,团队又同步优化并固化了生产工艺,确保从实验室到批量生产的品质一致性。
涂层增韧,阻隔切削热传导。该牌号搭载了专为难加工材料研制的涂层体系,结合自主增韧工艺,使涂层原子排列更为致密,结合强度与抗剥离性能显著提升,即便在重切削条件下亦不易发生剥落。涂层表面经平滑化处理,摩擦系数降低,切削热生成随之减少;同时采用“外刚内韧”的硬度梯度设计——外层高硬度以抵抗磨粒磨损,内层高韧性以缓冲冲击载荷——从而有效阻隔切削热向基体传导,延缓刃口磨损进程。
槽型优化,破解排屑与振刀难题。针对薄壁件刚性差、易发生切削振动的痛点,龙鱼系列-AP130S难加工材料槽刀牌号在刃口处理上寻求精细平衡。机匣刚性不足,要求切削力尽可能轻快,但刃口又必须保有足够强度,否则碰到高温合金的硬化层极易崩刀。这一‘轻快与强韧’的矛盾,团队通过精密的刃口钝化工艺及严格的磨削质量控制加以调和。在排屑方面,龙鱼系列-AP130S难加工材料槽刀牌号提供了多种槽型选项以适应不同工况,其中新增的RS槽型切削刃锋利、切削力低,在半精加工至精加工区间展现出优异的切屑管控能力。
从实验室到产线:双重验证印证实力
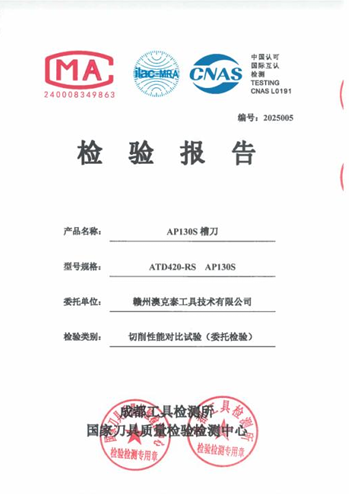
龙鱼系列-AP130S难加工材料槽刀牌号的加工性能,首先通过了国家权威检测机构的严格测试。在国家刀具质量检验检测中心针对GH4169高温合金的对比测试中,其切削寿命与国际一线品牌同类产品持平;而在同等寿命前提下,澳克泰工具在刀具综合成本上更具优势。
实验室数据是基础,真正的考验还在产线实践。北方某航空主机厂的核心外协厂长期承担机匣切槽任务,原用刀具为某国际品牌。此前,澳克泰工具曾携通用款槽刀AP301U前往试切——但该牌号并非针对难加工材料设计,实测寿命仅为对标产品的一半,且加工参数偏低,客户反馈效率不足,难以满足产线节拍要求。
龙鱼系列-AP130S难加工材料槽刀牌号研发成功后,技术服务团队携新品再次前往客户现场试切。测试严格按照客户现行加工参数执行,结果显示,龙鱼系列-AP130S难加工材料槽刀牌号刀具寿命与进口品牌持平。用户反馈积极,并指出在不同转速的试切中,线速度控制在40米/分钟左右时刀具寿命达到最优,综合表现已完全达到进口产品的同等水平。与前期使用的通用款AP301U相比,龙鱼系列-AP130S难加工材料槽刀牌号寿命提升约一倍,加工效率亦有显著改善。
最终,经过小批量加工验证,龙鱼系列-AP130S难加工材料槽刀牌号凭借高度稳定性与寿命一致性获得客户高度认可,成功进入该外协厂的供应体系,为机匣加工的高质量稳定生产提供有力保障。
目前,该牌号累计销量已达十余万片,应用范围从机匣延伸至涡轮盘等航空发动机核心零部件。从“零应用”到批量替代,龙鱼系列-AP130S难加工材料槽刀牌号用实打实的产线数据证明:在高端制造领域,国产刀具完全有能力与国际品牌同台竞技。航空机匣的“铁门”已被叩开,这也为国产刀具在更多航空关键零件加工中的突破提供了可复制的路径——以真实工况下的实测数据说话,以持续稳定的加工表现赢得信任。这,才是国产替代最坚实的底气。
投稿箱:
如果您有机床行业、企业相关新闻稿件发表,或进行资讯合作,欢迎联系本网编辑部, 邮箱:skjcsc@vip.sina.com
如果您有机床行业、企业相关新闻稿件发表,或进行资讯合作,欢迎联系本网编辑部, 邮箱:skjcsc@vip.sina.com
更多相关信息
- target=_blank>ISCAR NEOITA:CAM加工效果集成方案
- target=_blank> FANUC 0i 系列数控机床参考点的设定
- target=_blank>虚拟调试技术在数控复合磨床上的应用
- target=_blank>国产大中型五轴卧式铣车复合加工中心装备研制及其应用验证
- target=_blank>TRUMPF紫外飞秒激光助力晶圆与先进封装量产
名企推荐