数控机床主轴的冷却方式研究
摘 要:随着现代制造业的飞速发展,数控机床的精度和效率成为提高金属加工产品质量和生产效率的关键因素。主轴作为数控机床的核心部件,其性能的稳定性和寿命对机床整体性能有着直接影响。研究数控机床主轴的冷却方式,对于提高机床的加工精度、延长主轴寿命具有重要意义。本文将对风冷、水冷、油冷和中心出水进行探讨,分析其优缺点,为数控机床主轴冷却方式的选择提供参考,并提出一些改进建议。
关键词:数控机床;主轴;冷却;中心出水
0 引言
随着现代制造业的飞速发展,数控机床作为高精度、高效率的加工设备,在工业生产中扮演着越来越重要的角色。而数控机床主轴作为其核心部件,其性能直接影响到加工精度和机床的可靠性。主轴在高速运转时会产生大量的热量,如果不能及时有效地进行冷却,不仅会影响主轴的精度和寿命,还可能导致机床热变形,进一步影响加工质量。因此,对数控机床主轴的冷却方式进行研究,对于提高机床性能和加工质量具有重要意义。
1 、主轴冷却结构
主轴冷却结构是一种高效的散热设计,旨在确保设备在连续运行中保持低温状态,从而维持其稳定性和可靠性。该结构的设计原理基于在主轴与轴承之间形成一层由冷却剂构成的薄膜,这层薄膜不仅降低了摩擦和磨损,还通过快速传导产生的热量至冷却剂中,有效维持了设备的正常运行温度。
主轴冷却结构的核心在于其冷却系统,该系统由冷却剂、冷却器和管道三大部分组成。冷却剂作为系统中的重要元素,不仅具有出色的导热性能,还具备稳定的化学性质,确保在长期使用中不会对设备造成损害。冷却器则通过循环流通的冷却剂,高效地吸收并散发设备产生的热量,确保设备在适宜的温度下运行。而管道则承担着将冷却剂精确输送到主轴与轴承之间,形成润滑和冷却薄膜的关键任务。
主轴冷却结构的显著优势在于其卓越的散热性能,它能够显著降低设备的温度,进而延长设备的使用寿命。在高速运转的设备中,主轴和轴承之间产生的摩擦热量如果不能及时散发,将会导致设备温度迅速升高,影响设备的性能和稳定性。而主轴冷却结构通过冷却剂的循环流动和高效传导,能够迅速带走热量,确保设备在最佳状态下运行。
此外,主轴冷却结构还具备节能环保的特点。由于其能够迅速散发热量,减少了因摩擦而产生的热量损失,从而降低了设备的能耗。与传统的散热方式相比,主轴冷却结构在提高设备工作效率的同时,也减少了对能源的消耗,降低了对环境的影响,展现了其在可持续发展方面的显著优势。
2、 主轴冷却方式
2.1 风冷方式
风冷主轴通过内置的强制通风散热系统来降低主轴温度,确保其稳定运行。这种散热方式利用风扇驱动空气流动,通过主轴表面的散热片与外界空气进行热交换,从而降低主轴的温度。
风冷主轴具有几个显著的优点。首先,它的结构相对简单,易于安装、维护和更换。其次,风冷主轴的散热效果不受环境温度的直接影响,因此在各种环境条件下都能保持稳定运行。此外,风冷主轴在较高转速下也能稳 定 运行,为设备提供持续高效的性能。
然而,风冷主轴也存在一些局限性。由于散热面积相对较小,其散热效率相较于水冷主轴可能会略低。因此,在特别高强度的加工过程中,风冷主轴的耐久性可能会稍显不足。
2.2 水冷方式
水冷是数控机床主轴冷却的一种高效方式。其工作原理是通过将冷却水引入主轴内部,利用循环水将主轴产生的过多热量带走,从而保持主轴的温度稳定。水冷方式的显著优点在于其出色的冷却效果和速度,能够迅速降低主轴温度,确保主轴在高速运转时保持稳定的性能。
然而,水冷方式也存在一些需要注意的问题。首先,为了确保冷却效果,需要定期进行水质处理或使用专门的工业水冷机,以防止水垢和微生物的滋生,这增加了维护的复杂性。其次,水冷系统的安装和维护成本相对较高,因为需要专业的设备和技能。此外,在寒冷环境下,水冷系统可能会出现结冰问题,从而影响冷却效果,需要采取适当的措施进行防冻处理。
2.3 油冷方式
油冷却是一种专为高速加工而设计的高级冷却方式。它凭借油的高热容量和高热导率,能够迅速而有效地吸收主轴产生的热量。通过将冷却油循环引入主轴内部,这种方式能够更精确地控制主轴的温度,确保其在高速运转时保持稳定的性能。
油冷却具有显著的优势,如出色的导热性能和高度稳定性,使得它能够承受更高的温度和压力。这种冷却方式特别适用于高速切削、重负载以及长时间连续加工的应用场景,能够显著提高加工效率和机床的使用寿命。
此外,油冷却还具有防止污染的特点,因为油能够隔离外界杂质,减少主轴和轴承的磨损。这对于保持机床的精度和延长使用寿命至关重要。
然而,油冷却方式也存在一些局限性。首先,油的蒸发和泄漏问题需要注意,因为这不仅会影响冷却效果,还可能对工作环境和机床的安全性造成影响。因此,需要定期检查并补充油液,以确保冷却系统的正常运行。其次,
油冷却系统可能需要更复杂的维 护 和 管 理,包 括 油液的过 滤、更 换 以 及 冷 却系统的清洗等。图1是油冷主轴液体冷却图。
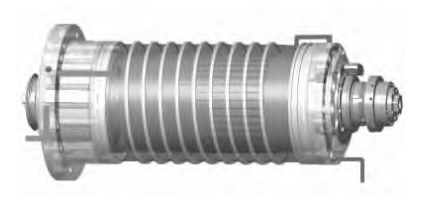
图1 油冷主轴液体冷却图
3、 主 轴 冷 却 温 度 的影响因素和调节方法
3.1 主轴冷却温度的影响因素
主轴冷却温度的高低受多种因素影响,以下是一些常见因素。
主轴的材质和结构:主轴的材质直接影响其热传导性能和热膨胀系数,而结构则决定了热量的分布和散热表面积。因此,不同材质和结构的主轴在受热和冷却过程中会表现出不同的效果,从而影响主轴的冷却温度。切削参数:切削参数如切削速度、进给速度、切削深度以及切削力等,都会直接影响主轴在加工过程中产生的热量。例如,较高的切削速度和进给速度会导致更多的摩擦热产生,而较大的切削力则可能增加主轴的负荷和温度。
冷却水质量和流量:冷却水的质量和流量对主轴冷却效果至关重要。高质量的冷却水能够更有效地带走热量,良好的冷却效果。如果冷却水质量不佳或流量不足,都会影响主轴的降温效果。
除了以上因素外,还有一些其他因素也可能对主轴冷却温度产生影响,如环境温度、主轴的润滑状态、机床的散热性能等。因此在实际应用中需要综合考虑这些因素,采取适当的措施来确保主轴的冷却效果,从而保证机床的正常运行和加工质量。
3.2 主轴冷却温度的调节方法
为了保持主轴冷却温度的合理范围,确保机床的稳定运行,以下是几种常见的调节方法。
调节冷却水的流量和温度:根据主轴的温度变化和加工需求,适时调整冷却水的流量。流量过小可能导致冷却效果不佳,流量过大则可能浪费资源。
监控冷却水的温度,确保其在合适的范围内。过低的水温可能导致主轴温度过低,影响加工精度;过高的水温则会影响冷却效果。
使用合适的切削参数:根据加工材料的特性、机床的性能以及加工要求,选择合适的切削速度、进给速度和切削深度等参数。这有助于减少主轴在加工过程中产生的热量。
避免使用过高的切削参数,以减少主轴的负荷和热量产生。定期清洗主轴内部:定期对主轴内部进行清洗,去除油污、切屑等杂质。这些杂质可能阻碍冷却水的流动,降低冷却效果。清洗后应确保主轴内部干燥,避免残留水分导致腐蚀或其他问题。
使用高性能的冷却油或冷却液:选择具有优良导热性能和热稳定性的冷却油或冷却液,以提高冷却效果。定期检查冷却油或冷却液的质量和性能,及时更换不符合要求的油品。
优化主轴的散热结构:改进主轴的散热设计,如增加散热片、优化散热通道等,以提高散热效率。定期检查散热结构的状态,确保其完好无损,避免散热不良导致的主轴温度过高。
监控主轴温度并进行实时调整:使用温度传感器实时监测主轴的温度变化,并根据需要进行调整。设定合理的温度阈值,当主轴温度超过阈值时,自动采取降温措施。
4 、主轴特殊冷却方式
4.1 主轴中心出水介绍
主轴中心出水是一种高效且特殊的冷却方式,特别适用于加工中心,它能有效冷却工件和刀具,提高加工质量和效率。中心出水设计使得主轴中心通孔可以出水,冷却液通过中空轴心直接到达前端,对加工过程中产生的热量和切屑进行冷却和排除。
在加工过程中,主轴的旋转会产生大 量 的 摩 擦 和 热量。通过主轴中心出水,冷却液能够直接喷洒在切 削 区域,迅速降低切削温度和减少热变形,从而保持切削工具和工件的稳定性,延长其使用寿命。同时,冷却液还能有效清洗切削区域的切屑,避免切屑堆积和干扰加工过程。
与传统的冷却方式相比,主轴中心出水在去除孔中切屑方面表现出色,特别是深度切削和孔底切削时。它能有效减少切削屑与刀具的接触,避免孔径超出公差和破坏光洁度,同时减少刀具的磨损。此外,中心出水还能减少啄钻时间,显著提高加工效率。
切削液的循环过程包括在过滤器中过滤去除杂质,然后进行冷却加压,再输送到有内冷功能的刀具。切削过程中产生的切屑随冷却液一起流回水箱,完成整个循环。
然而,冷却液在循环过程中会不可避免地混入切屑等杂质,特别是在加工铸铁和切屑为粉末的塑料零件时。这些杂质最终会作用在切削区域,对刀具和工件造成磨损。因此,操作人员需要定期清洗和维护主轴中心出水系统,确保冷却液的清洁和系统的正常运行。
此外,为了实现高效的冷却效果,主轴中心出水需要配备合理的冷却液供应和排放系统。这包括确保冷却液的稳定供应、适当的压力和流量,以及有效的排放系统,避免冷却液泄漏和浪费。
4.2 主轴中心出水优势
排除铁屑缠刀和缠工件的烦恼:主轴中心出水技术通过冷却液直接喷洒在切削区域,能有效冲洗和排除切削过程中产生的铁屑,避免其缠绕在零件与刀具上,从而确保深钻孔等加工过程的顺畅进行。
提高进给速度和切削速度:由于冷却液能有效降低切削区域的温度,减少刀具和工件的热变形,因此可以提高进给速度和切削速度,从而提高生产效率。
降低刀具磨损:冷却液的使用能显著降低切削温度,减少刀具在高温下的磨损,延长刀具的使用寿命。同时,由于铁屑被及时排除,减少了刀具与铁屑的摩擦,也进一步降低了刀具的磨损。
降低刀具更换频率和生产成本:由于刀具磨损降低,刀具的更换频率也随之减少,降低了生产成本。此外,由于切削效率的提高,也减少了加工时间和能源消耗,进一步降低了生产成本。
提高品质精度和零部件的通用互换性:冷却液的使用减少了切削过程中的热变形和振动,提高了加工精度和零部件的通用互换性。同时,由于铁屑被及时排除,减少了切削过程中的误差和不稳定因素,也进一步提高了品质精度。
提高零件表面光洁度:冷却液的使用能有效冲洗切削区域,去除切削过程中的杂质和毛刺,使零件表面更加光洁。
4.3 主轴中心出水系统的选择
选择中心出水系统,最关键就是压力,压力不足可能导致无法有效断屑,进而影响加工质量和效率[1]。因此,选择一个配备可靠泵组的系统至关重要。市面上有多种类型的泵可供选择,每种泵都有其优缺点。例如,离心泵价格低但压力低,而柱塞泵和隔膜泵虽然压力大但输送波动和噪音也大。螺杆泵则因其压力大、流量大、输出稳定而被称为定量泵,但价格相对较高。在选择时,需要根据具体的加工需求和预算来综合考虑。
过滤方式也很重要。冷却液中的杂质对加工质量和刀具寿命有直接影响。因此,选择一个过滤效果好的系统至关重要。如你所述,最理想的冷却液是不含任何固体杂质的,但在实际使用中,冷却液会不可避免地混入切削产生的切屑。这些杂质最终会通过刀具的冷却孔作用在切削区域,导致刀具磨损和工件加工效果下降。为了解决这个问题,需要选择过滤孔较小的过滤网,以过滤掉更多的杂质。过滤网的过滤孔越小,冷却液中的杂质体积和数量也会越小。
5、 主轴中心出水的设计
5.1 主轴中心出水参数
加工中心主轴的高压中心出水选用6 MPa的涡流分离器,采用美国万耐尔的 G10-X 隔膜泵配5.5kW 电机,6 MPa的原理示意图如图2。
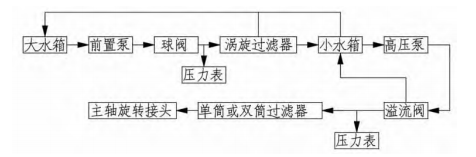
图2 6MPa的原理示意图
中心出水外观图中 心 出 水 的 过 滤 精 度 是50μm,出水流量是29L/min,最大出水口径选用2.5mm,中心出水小水箱容积50L,整体占地尺寸 长 × 宽 × 高 为 900 mm×700 mm×1020mm,6 MPa双筒过滤中心出水外观图如图3。
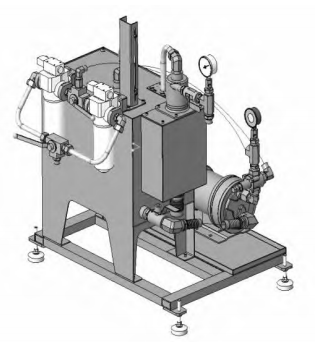
图3 6MPa双筒过滤
5.2 中心出水的控制逻辑这个主轴中心出水配筒式过滤器。
当有中心出水需求:提升泵和高压泵同时工作,水箱高液位有信号,不停,水箱低液位触发并持续5s以上,做提示性报警,持续20s以上,需停机检修。当中心出水结束,高压泵停止,提升泵需等水箱触发高液位信号后才停止,或者也可设置延时1min后停止;如出现触发低液位信号,同上述处理方法。
当中心出水有指令不一定要确保高液位,也就是比如前置泵还在抽水,中心出水指令来了也可以启动高压泵(但是每次结束都会确保水箱满提升泵才会停)。
当过滤器高压报警时不要马上停机,等待断后停机,并提示手动切换。
该套主轴中心出水结构投入客户现场后,经过为期几个月的实际加工考验,已达到稳定加工的状态,起到了冲刷掉铁屑的作用。这套主轴中心出水结构也会更广泛地出现在各个加工车间,减轻工人劳动强度,提高客户的加工效率,为客户带来更多的收益 。
6 、主轴冷却方式的建议
定期维护和更换冷却系统部件是保证主轴稳定运行的重要措施。应注重降低维护成本,如采用耐久性更好的冷却部件、延长使用寿命等。
成本允许的情况下,主轴油冷和中心出水同时配备,可以更大程度保证主轴性能和精度。
7、 结语
数控机床主轴的冷却方式对于其性能和稳定性至关重要。本文对几种常见的数控机床主轴冷却方式进行了探讨,分析了其优缺点,并提出了主轴中心出水的优化设计。通过不断改进和创新可以为数控机床用户提供更高性能、更稳定可靠的主轴解决方案。
投稿箱:
如果您有机床行业、企业相关新闻稿件发表,或进行资讯合作,欢迎联系本网编辑部, 邮箱:skjcsc@vip.sina.com
如果您有机床行业、企业相关新闻稿件发表,或进行资讯合作,欢迎联系本网编辑部, 邮箱:skjcsc@vip.sina.com
更多相关信息
- target=_blank> 国产替代再进阶 填补航空机匣切槽应用空白
- target=_blank>ISCAR NEOITA:CAM加工效果集成方案
- target=_blank> FANUC 0i 系列数控机床参考点的设定
- target=_blank>虚拟调试技术在数控复合磨床上的应用
- target=_blank>国产大中型五轴卧式铣车复合加工中心装备研制及其应用验证
名企推荐